


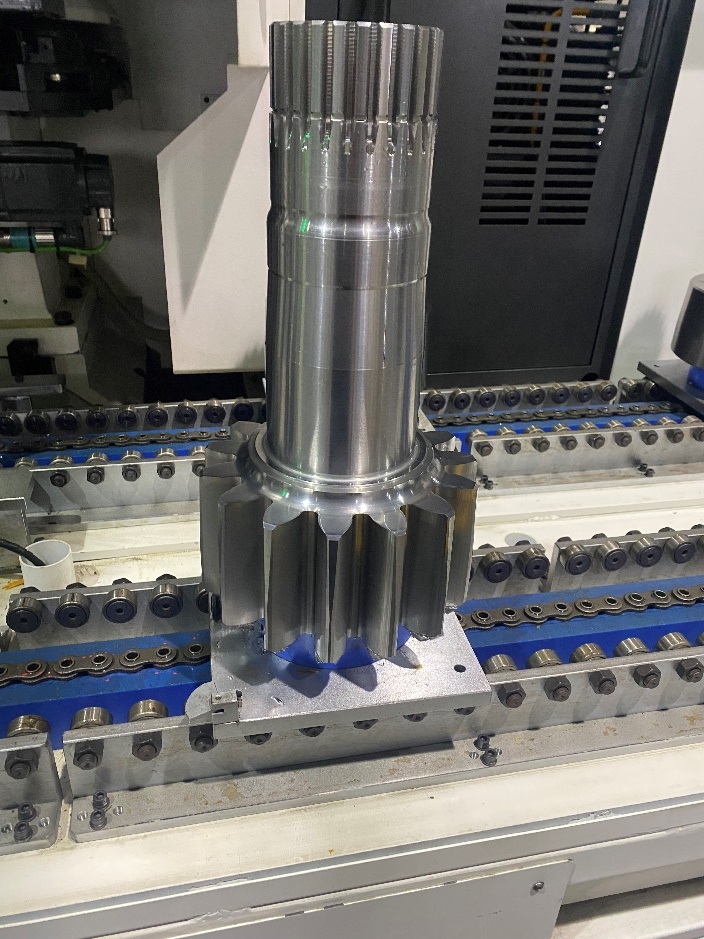
の ギアシャフトは建設機械において最も重要な支持および回転部分であり、回転運動を実現することができる。ギアギアシャフトは、他の部品と組み合わさって、トルクと動力を長距離にわたって伝達できます。高い伝達効率、長い耐用年数、コンパクトな構造という利点があります。広く使用されており、建設機械の伝動の基本部品の1つとなっています。現在、国内経済の急速な発展とインフラの拡大に伴い、建設機械に対する新たな需要の波が押し寄せています。ギアシャフトの材料選択、熱処理方法、加工治具の設置と調整、ホブ加工パラメータ、送りはすべて、ギアシャフトの加工品質と寿命に非常に重要です。本稿では、建設機械のギアシャフトの加工技術について、自らの経験に基づいて具体的な研究を行い、対応する改善設計を提案し、エンジニアリングギアシャフトの加工技術の改善に強力な技術的サポートを提供します。
加工技術の分析ギアシャフト建設機械
研究の便宜上、本論文では建設機械の古典的な入力ギアシャフト、すなわち、スプライン、円周面、円弧面、肩、溝、リング溝、歯車などのさまざまな形状の幾何学的表面と幾何学的実体の構成で構成される典型的な段付きシャフト部品を選択します。ギアシャフトの精度要求は一般的に比較的高く、加工の難易度も比較的高いため、材料、インボリュート外スプライン、ベンチマーク、歯形加工、熱処理など、加工プロセスのいくつかの重要なリンクを正しく選択して分析する必要があります。ギアシャフトの品質と加工コストを確保するために、ギアシャフトの加工におけるさまざまな主要プロセスを以下に分析します。
材料の選択ギアシャフト
伝動機械のギアシャフトは、一般的に高品質炭素鋼の45鋼、合金鋼の40Cr、20CrMnTiなどで作られています。一般的に、材料の強度要件を満たし、耐摩耗性も良好で、価格も適切です。
粗加工技術 ギアシャフト
ギアシャフトには高い強度が要求されるため、丸鋼を直接加工すると材料と労力を大量に消費するため、通常は鍛造品がブランクとして使用され、より大きなサイズのギアシャフトには自由鍛造を使用できます。金型鍛造。場合によっては、小型のギアをシャフトと一体のブランクとして作成できます。ブランクの製造中、鍛造ブランクが自由鍛造の場合は、その加工は GB/T15826 規格に従う必要があります。ブランクが金型鍛造の場合は、加工代は GB/T12362 システム規格に従う必要があります。鍛造ブランクは、不均一な結晶粒、亀裂、ひび割れなどの鍛造欠陥を防止し、関連する国家鍛造評価規格に従ってテストする必要があります。
ブランク材の予備熱処理および荒削り加工
多数のギアシャフトを含むブランク材は、主に高品質の炭素構造鋼および合金鋼でできています。材料の硬度を高め、加工を容易にするために、熱処理には焼ならし熱処理を採用しています。具体的には、焼ならし工程、温度960℃、空冷を行い、硬度値はHB170~207を維持します。焼ならし熱処理は、鍛造粒の微細化、結晶構造の均一化、鍛造応力の除去にも効果があり、後続の熱処理の基礎となります。
荒削りの主な目的は、ブランク表面の加工代を削り取ることです。主面の加工順序は、部品位置決め基準の選択によって決まります。位置決め基準は、ギアシャフト部品自体の特性と各面の精度要件に影響します。ギアシャフト部品は通常、軸を位置決め基準として使用し、基準を統一して設計基準と一致させます。実際の生産では、外円を荒削り位置決め基準として使用し、ギアシャフト両端の上部穴を位置決め精度基準として使用し、寸法誤差の1/3~1/5以内に誤差を制御します。
準備熱処理後、ブランクの両端面を旋削またはフライス加工し(線に沿って位置合わせ)、両端の中心穴をマーキングし、両端の中心穴をドリル加工した後、外円を荒削りする。
外輪仕上げ加工技術
精密旋削加工の工程は以下の通りです。ギアシャフトの両端にある上部の穴を基に、外円を精密に旋削します。実際の生産工程では、ギアシャフトはバッチ生産されます。ギアシャフトの加工効率と加工品質を向上させるため、通常はCNC旋削加工が用いられます。これにより、プログラムによってすべてのワークピースの加工品質を制御することができ、同時にバッチ処理の効率も保証されます。
完成した部品は、作業環境や部品の技術要件に応じて焼入れ焼戻し処理を施すことができ、これは後続の表面焼入れおよび表面窒化処理の基礎となり、表面処理による変形を低減する。設計上、焼入れ焼戻し処理が不要な場合は、直接ホブ盤加工工程に進むことができる。
歯車軸の歯とスプラインの加工技術
建設機械の伝動システムでは、歯車とスプラインは動力とトルクを伝達する重要な部品であり、高い精度が求められます。歯車は通常、7~9級の精度を使用します。9級の精度の歯車の場合、歯車ホブ盤と歯車シェーピングカッターの両方で歯車の要求を満たすことができますが、歯車ホブ盤の加工精度は歯車シェーピングよりもかなり高く、効率についても同様です。8級の精度を必要とする歯車は、最初にホブ盤またはシェービング盤で加工し、次にトラス歯で加工します。7級の高精度歯車の場合、バッチのサイズに応じて異なる加工技術を使用する必要があります。少量生産または単一ピース生産の場合は、ホブ盤(溝加工)に従って加工し、次に高周波誘導加熱と焼入れなどの表面処理方法を経て、最後に研削加工によって精度の要求を満たすことができます。大規模な加工の場合は、最初にホブ盤で加工し、次にシェービングします。そして高周波誘導加熱と焼入れを行い、最後にホーニング加工を行う。焼入れが必要な歯車については、図面で要求される加工精度レベルよりも高いレベルで加工する必要がある。
ギアシャフトのスプラインは、一般的に長方形スプラインとインボリュートスプラインの2種類があります。高精度が求められるスプラインには、転造歯と研削歯が使用されます。現在、建設機械分野では、圧力角30°のインボリュートスプラインが最も広く使用されています。しかし、大型ギアシャフトのスプラインの加工技術は複雑で、加工には専用のフライス盤が必要です。少量生産の場合は、専門技術者がフライス盤を使用して割り出し板を加工することができます。
歯面浸炭または重要な表面焼入れ処理技術に関する考察
ギアシャフトの表面と重要なシャフト径の表面は通常、表面処理が必要であり、表面処理方法には浸炭処理と表面焼入れがあります。表面硬化と浸炭処理の目的は、シャフト表面の硬度と耐摩耗性を高めることです。強度、靭性、塑性は通常、スプライン歯、溝などに表面処理は必要なく、さらに加工する必要があるため、浸炭または表面焼入れの前に塗装を施し、表面処理が完了したら軽く叩いて落とします。焼入れ処理では、制御温度、冷却速度、冷却媒体などの要因の影響に注意する必要があります。焼入れ後、曲がったり変形したりしていないか確認します。変形が大きい場合は、応力を解放して再度変形させる必要があります。
センターホール研削およびその他の重要な表面仕上げ加工プロセスの分析
ギアシャフトの表面処理後、両端の上部穴を研削し、研削面を基準として他の重要な外面や端面を研削する必要があります。同様に、両端の上部穴を基準として、溝付近の重要な面を図面の要求仕様を満たすまで仕上げ加工します。
歯面仕上げ工程の分析
歯面仕上げにおいても、両端の上部の穴を仕上げ基準として、歯面やその他の部分を研削し、最終的に精度要件を満たすまで加工を行う。
一般的に、建設機械のギアシャフトの加工工程は、ブランキング、鍛造、正規化、荒削り、精密削り、荒削りホブ盤加工、精密ホブ盤加工、フライス加工、スプラインバリ取り、表面焼入れまたは浸炭、中心穴研削、重要な外面および端面研削です。旋削溝付近の重要な外面の研削製品は検査され、保管されます。
これまでの実績をまとめると、歯車軸の現在の製造工程と工程要件は上記のとおりですが、現代産業の発展に伴い、新たな工程や技術が次々と出現・応用され、既存の工程も継続的に改良・導入されています。加工技術も絶えず変化しています。
結論は
ギアシャフトの加工技術は、ギアシャフトの品質に大きな影響を与えます。各ギアシャフトの加工技術は、製品内での位置、機能、および関連部品の位置と非常に重要な関係があります。したがって、ギアシャフトの加工品質を確保するためには、最適な加工技術を開発する必要があります。本稿では、実際の生産経験に基づき、ギアシャフトの加工技術について具体的な分析を行います。加工材料の選定、表面処理、熱処理、および切削加工技術について詳細に検討することで、ギアシャフトの加工品質と機械加工を確保するための生産実践をまとめています。効率性を考慮した最適な加工技術は、ギアシャフトの加工に重要な技術的支援を提供するとともに、他の類似製品の加工にも良い参考となります。
投稿日時:2022年8月5日