


歯車には、ストレート円筒歯車、ヘリカル円筒歯車、ベベルギア、そして本日ご紹介するハイポイドギアなど、多くの種類があります。
1)ハイポイドギアの特性
まず、ハイポイドギアの軸の角度は 90° であり、トルクの方向を 90° に変更できます。これは、自動車、航空機、風力発電業界でよく必要とされる角度変換でもあります。同時に、サイズと歯数の異なる一対のギアをかみ合わせて、トルクの増加と速度の減少の機能をテストします。これは一般的に「トルクの増加と速度の減少」と呼ばれます。車を運転したことがある友人、特に運転を習っているときにマニュアル車を運転したとき、坂を登るとき、インストラクターが低速ギアに入れるように指示するでしょう。実際には、比較的速度の大きい一対のギアを選択することで、低速でより大きなトルクを提供し、それによって車両により大きなパワーが供給されます。
ハイポイドギアの特徴は何ですか?
伝達トルク角の変化
前述のように、トルク出力の角度変化を実現できる。
より大きな負荷に耐えることができる
風力発電業界だけでなく、自動車業界においても、乗用車、SUV、ピックアップトラック、トラック、バスなどの商用車といったあらゆる車両に、より大きな電力を供給するためにこのタイプの技術が利用されるだろう。
より安定した伝送、低ノイズ
歯の左右の圧力角は不一致になる可能性があり、歯車のかみ合いの滑り方向は歯幅と歯形方向に沿っていますが、設計と技術によってより良い歯車のかみ合い位置が得られるため、負荷がかかった状態での伝動全体が、NVH性能において依然として優れています。
オフセット距離の調整が可能
オフセット距離の設計が異なるため、さまざまな空間設計要件に対応できます。例えば、自動車の場合、車両の最低地上高要件を満たし、車の走破性を向上させることができます。
2)ハイポイドギヤの2つの加工方法
準両面歯車は、1925 年に Gleason Work によって導入され、長年にわたって開発されてきました。現在では、加工可能な国内設備は多数ありますが、比較的高精度でハイエンドな加工は、主に海外の設備である Gleason や Oerlikon によって行われています。仕上げに関しては、歯車研削加工と研削加工の 2 つの主要なプロセスがありますが、歯車切削プロセスに対する要求は異なります。歯車研削プロセスでは、歯車切削プロセスには正面フライス加工の使用が推奨され、研削プロセスには正面ホブ加工の使用が推奨されます。
正面フライス加工で加工された歯車はテーパー歯であり、正面転造加工で加工された歯車は等高歯、すなわち大小端面の歯の高さが同じである。
一般的な加工工程は、おおよそ予熱、熱処理後、仕上げという流れです。フェースホブタイプの場合、加熱後に研削と合わせを行う必要があります。一般的に、一緒に研削された歯車は、後で組み立てる際にも合わせを行う必要があります。ただし、理論的には、歯車研削技術を用いた歯車は合わせずに使用することも可能です。しかし、実際の運用においては、組み立て誤差やシステム変形の影響を考慮すると、合わせを行う方式が依然として採用されています。
3) トリプルハイポイドの設計と開発は、特に強度、騒音、伝達効率、重量、サイズなど、ギアに対する要求水準が高い動作条件やハイエンド製品においては、より複雑になります。そのため、設計段階では、複数の要素を統合し、反復計算によってバランスを取ることが一般的です。開発プロセスにおいても、寸法連鎖の蓄積、システムの変形などの要因により、実際の条件下でも理想的な性能レベルが達成できるよう、アセンブリの許容変動範囲内で歯形を調整する必要があるのが一般的です。
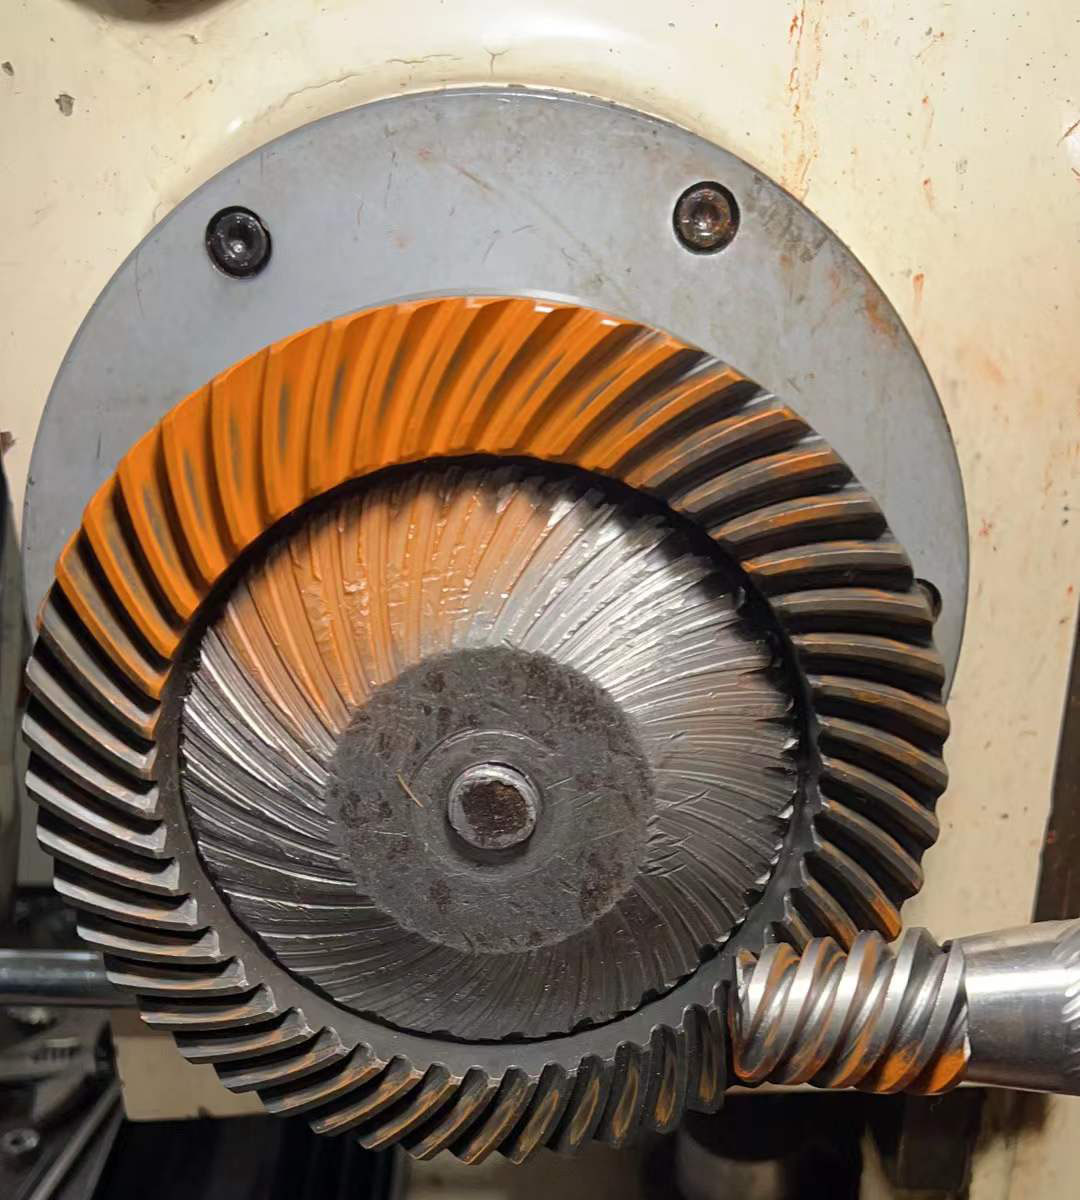
投稿日時:2022年5月12日