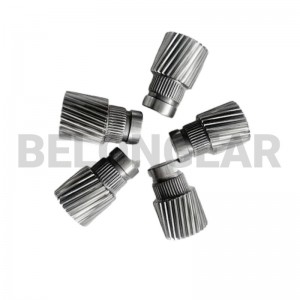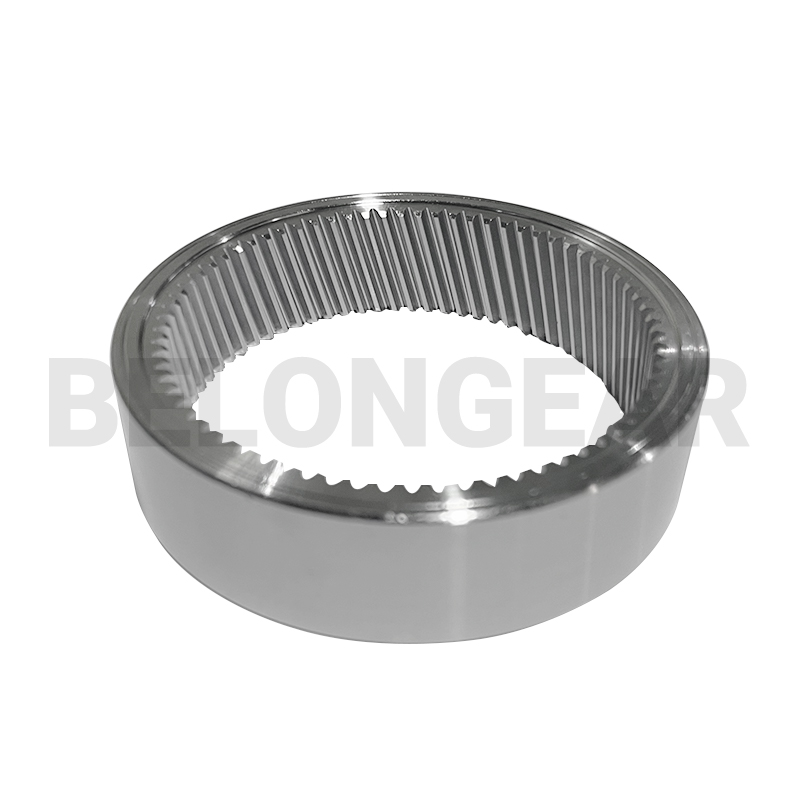
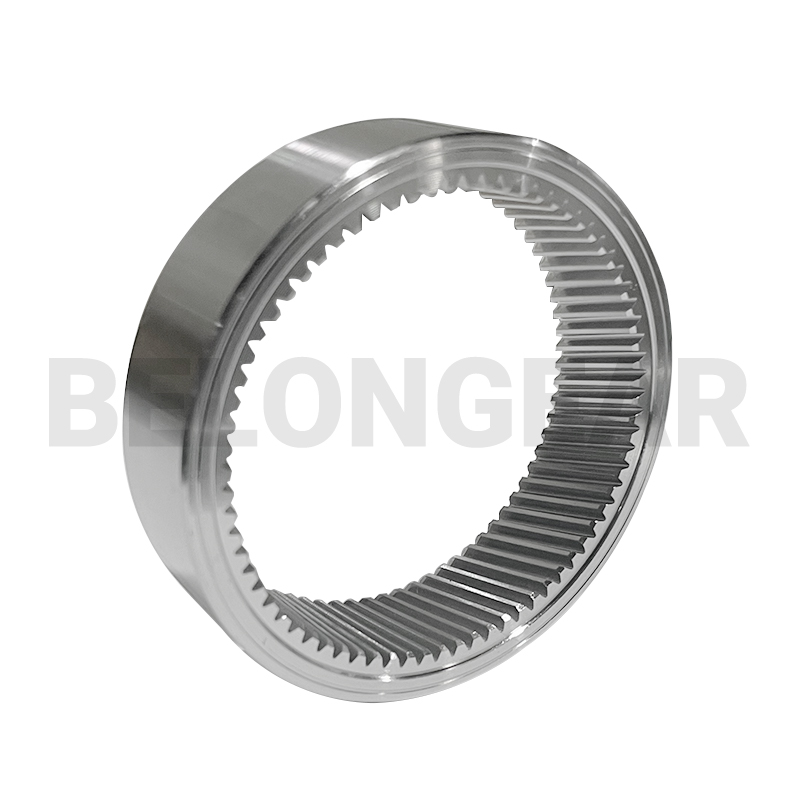
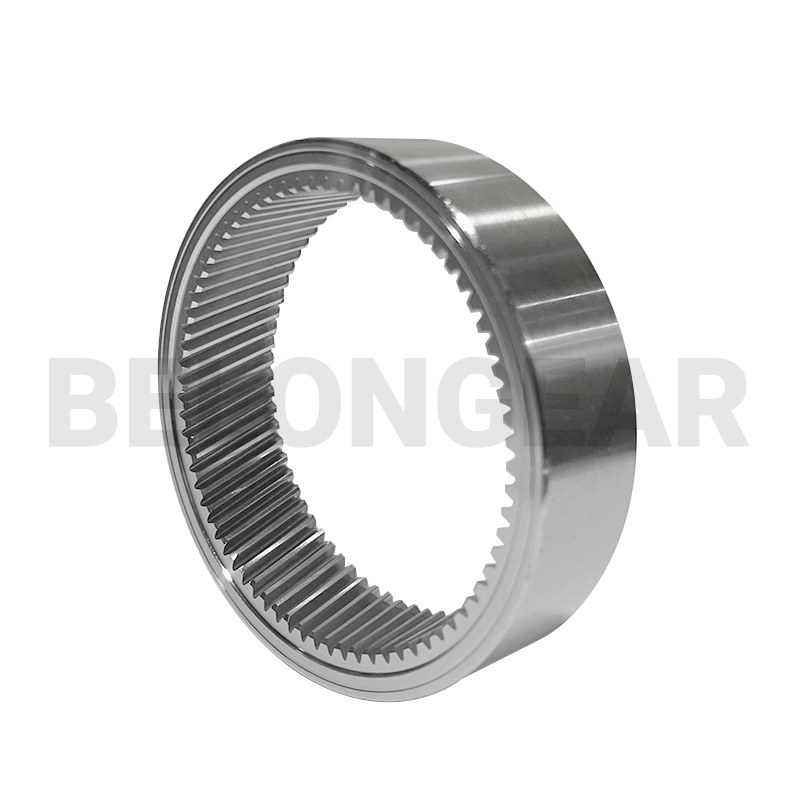
簡単な説明:

ヘリカル内歯車はパワースキビング加工で製造されます。小型モジュール内歯車の場合、ブローチ加工と研削加工の代わりにパワースキビング加工をお勧めすることがよくあります。パワースキビング加工はより安定しており、効率も高いためです。1つの歯車に2~3分かかり、熱処理前はISO5~6、熱処理後はISO6の精度が得られます。

モジュールは0.8、歯数:108

材質:42CrMoプラスQT、

熱処理:窒化処理

精度:DIN6


製品詳細

商品タグ

商品詳細

内歯車リングギア従来の方法では、歯形加工またはブローチ加工が製造に用いられてきました。近年では、ブローチ加工とホブ加工などを組み合わせた加工法も、リングギアの加工において優れた経済的メリットをもたらしています。パワースキビング(シェーピングとホブ加工の組み合わせとも呼ばれる)は、ギアの連続切削加工です。この技術は、ギアホブ加工とギアシェーピングの2つの工程を統合したものです。技術的な観点から見ると、「成形歯」と「ギアホブ加工」の中間の加工工程であり、歯の締め具合に厳しい要求があるギアの高速加工を実現できます。部品の要件に応じて、スキビングマシンは垂直軸ベースまたは水平軸ベースに構築できます。コンパクトな設計、機械の熱安定性、油圧の高精度により、加工品質が保証され、最終部品の表面粗さが非常に低くなります。用途に応じて、ホブ加工機はスキビングと正面旋削を組み合わせたり、ホブ加工、穴あけ、フライス加工、またはストレート加工と組み合わせたりすることができます。ヘリカルギアそのため、ギアに代わる最も効率的な選択肢となる。

ギアスキビング加工の生産効率は、ギアホブ加工やギアシェーピング加工よりも高い。特に、国内の伝動装置生産における内歯車の使用頻度が継続的に増加している状況において、強力なギアスキビング加工による内歯車は、ギアシェーピング加工よりも高い生産効率と精度を実現できる。

製造工場

当社には、平歯車やヘリカル歯車などの内歯車(リングギアとも呼ばれます)の生産ラインが 3 つあります。通常、平歯車は当社のブローチ盤で加工され、ISO8-9 の精度を満たします。ブローチ加工と研削を組み合わせると、ISO5-6 の精度を満たすことができます。一方、ヘリカル歯車は当社のパワー スキビング マシンで加工され、ISO5-6 の精度を十分に満たすことができます。これは、小型のヘリカル ギアによく用いられます。

円筒歯車
歯車ホブ盤、フライス盤、シェーピング加工工房
旋盤加工工房
研削加工工場
熱処理

製造工程

鍛造
焼き入れと焼き戻し
ソフトターン
内歯車成形
ギアスキビング
熱処理
内歯車研削
テスト

検査

六角形などの円筒歯車用の検査機器一式を完備しています。Zeiss 0.9mm、Kinberg CMM、Klingberg CMM、Klingberg P100/p65/p26 歯車測定センター、Gleason 1500GMM、ドイツ Marr 粗さ計、粗さ計プロファイラー、プロジェクター、長さ測定器など。Klingberg

円筒歯車の検査

報告書

出荷前に、お客様に以下のレポートを提供し、詳細を確認していただき、すべてが明確に理解され、出荷に問題がないことを確認します。

1) 吹き出しの絵

2)Dディメンションレポート

3)H加熱処理前に、おやつレポートを食べてください。

4)H熱処理後の食事レポート

5)M不動産レポート

6)A精度レポート

7)P写真や、振れ、円筒度などのすべてのテスト動画

8) 欠陥検出レポートなど、顧客の要求に応じたその他のテストレポート

リングギア

パッケージ

微信图片_20230927105049 - 副本

内装パッケージ

内側(2)

内装パッケージ

カートン

カートン

木製パッケージ

木製パッケージ

私たちのビデオショー

ヘリカルリングギアハウジングのパワースキビング加工

らせん角44度のリングギア

スキビングリングギア

内歯車成形

内歯車のテスト方法と精度レポートの作成方法

配送スピードを上げるために内部ギアがどのように製造されたか


  • 前の:
  • 次:

  • ここにメッセージを書いて送信してください