取り付け距離によって接点が決まります
ピッチコーンの頂点から位置決め面までの取り付け距離によって、歯の接触位置が決まります。この距離が変化すると、接触位置も歯に沿って移動するため、推定ではなく測定によって決定されます。


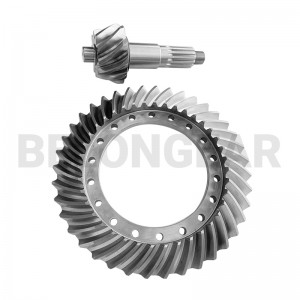
ストレートベベルギアピニオン
ピニオンは歯車対の小さい方の部品で、ベベルギアセットでは歯車よりも多くの回転数を担います。このピニオンは18CrNiMo7-6鋼から作られ、グリーソン・フェニックス社の機械で切削加工され、DIN 8規格に研磨された後、歯車測定センターで測定されてから、歯車対として出荷されます。
以下の数値は、この品目の図面から引用したものです。図面に記載されている材質や等級はここにも記載されています。それ以外の数値は、図面確認の際に皆様にご確認いただき、推測ではなく確認事項として記載しています。
| アイテム | この製品 | どのように確認されるか |
|---|---|---|
| ギアタイプ | ストレートベベルギアピニオン | 描画 |
| 材料 | 18CrNiMo7-6浸炭鋼 | 材料証明書 |
| 切断 | グリーソン・フェニックス600HC/1000HCのギアフライス加工 | 描画 |
| 仕上げ | Phoenix 600HG / 800HG / 600HTL の地上設置 | 描画 |
| 正確さ | DIN 8、1000GMM / 1500GMM測定センターで検証済み | 精度レポート |
| 供給範囲 | ピニオン、またはピニオンとホイールがセットになったもの | 描画 |
注記:この製品ページには、サイズやモジュールの上限値は記載されていません。許容サイズは、お問い合わせごとに歯の形状と必要な精度に基づいて検討されますので、ページ上の情報から制限値を判断するのではなく、図面をお送りください。
ベベルギアの見積もりは写真だけでは正確にはできません。これらの項目は、エンジニアリングレビューで確実なルート、納期、価格を提示するために必要なものです。
ストレートベベルギアで報告される問題のほとんどは、歯そのものよりも組み立て工程に起因しています。機械の組み立て担当者は、以下の4つの点に注意する必要があります。
ピッチコーンの頂点から位置決め面までの取り付け距離によって、歯の接触位置が決まります。この距離が変化すると、接触位置も歯に沿って移動するため、推定ではなく測定によって決定されます。
図面上のバックラッシュ範囲を設定できるように、ギアとピニオンは取り付け時に調整可能である必要があります。片方の部品を固定して取り付けた場合、通常はバックラッシュ範囲外になってしまいます。
バックラッシュの値が許容範囲内であっても、接触不良が隠れている可能性があります。歯にマーキング剤を塗布することで、実際に荷重がかかる位置(歯先、歯かかと、歯根、歯先)が分かります。
交換用ギアの場合、嵌合するピニオン、中心距離、および取り付け距離を確認する必要があります。ギアを1つだけコピーすると、正しく噛み合わないセットになってしまう恐れがあります。
ギア1つよりも、2つのギアの方が重要だ。取り付け距離とバックラッシュは、組み立てられたペアの特性です。交換部品は、摩耗したギア単体ではなく、相手部品および機械のレイアウトとの関連で検討する必要があります。
このストレートベベルギアピニオンは、ベロンギアシリーズの他の製品と同様に、ブランク準備、機械加工、歯切り、熱処理、位置決め面の最終研削、検査という工程を経て製造されます。生産は、グリーソンFT16000 5軸ギア加工センターを備えた20万平方メートルの工場で行われ、試作品や少量生産のセットに加え、リピート注文も受け付けています。ストレートベベルの歯は焼入れ後に研削されないため、歯形はギアプレーニング時に決定され、熱処理中もその形状が維持されます。その後、出荷前に精度と噛み合いのチェックが行われます。

ブランク材は、完成したストレートベベルギアに適した形状と許容値に鍛造されるため、歯の深さを無垢の棒材から削り出す必要はありません。

粗削りと精密旋削によって、ブランク材を穴、面、および取り付け肩に加工し、後で歯を切削・測定するための基準面を確立する。

直線状のベベル歯は、ベベル専用の工具を用いた平面加工によって生成されます。この工程により、歯の形状、ピッチコーン、および取り付け距離が確定し、歯対の安定性が確保されます。

浸炭、焼入れ、焼き戻しは、図面で指定された硬度と浸炭深さになるように施され、完成したブランク材の歪みは制御される。

熱処理後、穴、面、位置決め直径が研削されるため、完成した歯車は、取り付け時に使用された基準面に対して正確に回転します。

キー溝、ねじ山、穴、その他の二次的な形状は、図面に基づいて加工され、位置公差は同一の基準面に合わせて維持されます。

セットには識別番号、ヒート番号、または顧客部品番号が刻印されているため、梱包後もギアとピニオンを追跡し、一緒に保管することができます。

部品は洗浄され、腐食防止処理が施された後、サイズと輸送ルートに応じて内装材、段ボール箱、木箱に梱包されます。

製品の出荷前に、穴径、面径、取付距離、およびインターフェース寸法が図面に基づいて測定されます。

原材料の化学組成と機械的特性が検証され、原材料証明書がロットごとに発行されます。

熱処理後、表面硬度、浸炭深さ、微細構造を検査し、その結果を熱処理報告書に記録する。

歯の精度、振れ、バックラッシュは、図面に指定された等級に従って、歯車測定装置で測定されます。

歯車とピニオンは、歯の接触状態と動作状態についてペアで検査され、噛み合いの結果が記録される。
検査機器:寸法および歯車の検査は、クリンゲルンベルク社製CMM、P100/P65/P26歯車測定センター、グリーソン社製1500GMM、および粗さ・形状試験機を使用して実施され、セットが梱包される前に、振れ、バックラッシュ、歯の接触状態が図面と照合されます。
工場現場からの映像を2つご紹介します。1つは歯車プレーナーで歯を切削している様子、もう1つは完成した歯車とピニオンの噛み合いテストの様子です。
ストレートベベルギアは、中速での堅牢な直角駆動に適しています。Belon社は以下の業界にギアを供給しています。各用途への貢献方法については、クリックしてご覧ください。
 オートメーション
 ロボット工学
 冶金
 セメント
これは表面硬化鋼で、芯部の靭性が高いため、歯面は耐摩耗性を高めるための硬い表面と、曲げ荷重に耐える強靭な芯部を併せ持つことができ、ホイールよりも多くのサイクルを受けるピニオンに適している。
DIN 8は、この製品の歯精度等級です。等級が高いほど、歯形とピッチの制御精度が高くなり、高速走行時の伝達誤差と騒音を低減します。
はい、しかしホイールも測定する必要があります。接触とバックラッシュはペアの特性なので、ピニオンはホイールの形状に合わせて切削加工する必要があり、仮定に基づいて加工するべきではありません。
測定はクリンゲルンベルク社およびグリーソン社のギア測定センターで行い、結果はセットに同梱されている精度レポートに記録されます。
両方の図面、取り付け距離、および必要なバックラッシュを提供してください。そうすれば、ピニオンをホイールに合わせて切削し、ペアとして検証することができます。