01

鍛造
ブランクはニアネットシェイプに鍛造され、歯根部で連続的な結晶粒の流れが維持される。


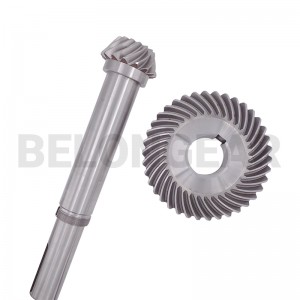
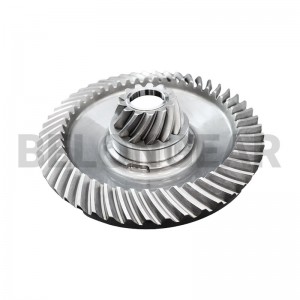
ハイポイドセットでは、ピニオン軸がホイール軸より下に配置されるため、ドライブトレインの位置が低くなり、同じギア比でピニオンの歯数を増やすことができます。このオフセットによって、通常の螺旋ベベルギアとは異なる形状になります。
スパイラルベベルギアは、寸法だけでなく、歯の仕上げ方法によっても大きく左右されます。加工工程によって達成可能な精度、騒音、コストが決まるため、図面が発行される前に合意しておく必要があり、製造現場に任せるべきではありません。
| ルート | 歯の仕上げ方 | 選ばれたとき | 制限 |
|---|---|---|---|
| グリーソンは周回したこのページ | 歯は切削、焼き入れ後、グリーソンラッパーで対にして研磨される。研磨剤を塗布した状態で2つの歯を一緒に研磨することで、切削刃が接触した部分だけでなく、歯全体に接触面が形成される。 | 中速域での静音運転、大容量、自動車やギアモーターといった伝統的な方式を採用。 | ラッピングは切削された歯の形状ではなく、接触面を修正するため、達成可能な精度は焼き入れ前に設定される。 |
| グリーソングラウンド | 焼き入れ後、歯面はグリーソン社の研削盤で研削されます。研削によって焼き入れによって生じた歪みが修正されるため、研磨によって接触面を補う必要がなくなり、完成した歯は厳密な形状公差内に収まります。 | ラップ加工よりも高速で、精度が高く、騒音も少ない。連続運転するギアボックスにとって最適な方法だ。 | 研削は、より時間がかかり、コストもかかる仕上げ工程であるため、精度が求められる場合にのみ選択される。 |
| クリンゲルンベルクのハードカット | 歯はまず軟らかい状態で粗削りされ、その後硬化処理され、最後にクリンゲルンベルグ社の機械で硬質切削によって仕上げられます。硬化処理された歯を切削することで、別途研削加工を行う必要がなくなり、歯の表面に研削痕が残るのを防ぎます。 | 研削が困難な箇所での硬質仕上げ、およびクリンゲルンベルクシステム形状向け。 | 軟質粗削りでは適切な材料を残す必要があるため、粗削りと硬質削りは1つの工程として計画されます。 |
以下の数値は、この製品の図面から引用したものです。図面に記載されている材質や精度等級はここにも記載されています。それ以外の数値は、カタログから推測するのではなく、図面レビューの際に確認させていただきます。
| アイテム | この製品 | どのように確認されるか |
|---|---|---|
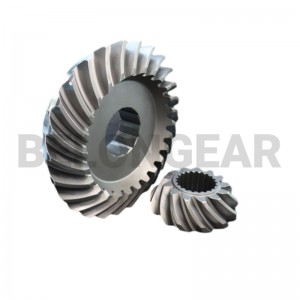
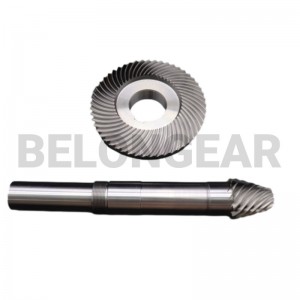
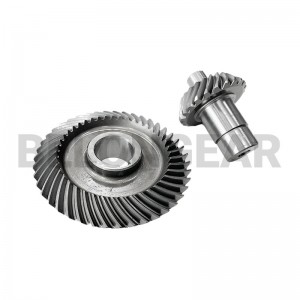
| ギアタイプ | ハイポイドスパイラルベベルギアとピニオン | 描画 |
| 軸配置 | オフセットピニオン軸。オフセットは図面に記載されています。 | 描画 |
| 仕上げ | ペアでラップ | メッシュレポート |
| 材料 | 表面硬化合金鋼の図面 | 材料証明書 |
| 義務 | ピニオン位置を下げたアクスルとギアボックスのレイアウト | 描画 |
| 供給範囲 | ペア | メッシュレポート |
ハイポイド形状は、単純な螺旋形状にはない変数を追加する。
オフセット距離は描画入力項目であり、これを変更すると接触パターン全体が変わります。
ピニオンがホイールの上にあるか下にあるかによって、工具のセットアップが変わります。
下顎骨接触は、単純な螺旋状接触よりも発達に時間がかかり、その分価格も高くなる。
両方の部品は同じ構成から調達する必要があるため、ピニオンだけを交換しても満足できることはほとんどありません。
スパイラルベベルギアに関する苦情のほとんどは、歯の形状ではなく組み立て工程に起因します。機械の組み立て担当者は、以下の3つの点に注意を払う必要があります。
歯は切削され、焼き入れされた後、自身のピニオンと研磨される。研磨によって歯面全体に接触面が形成されるため、完成した歯は互換性があるのではなく、互いに適合する。
ブランクはニアネットシェイプに鍛造され、歯根部で連続的な結晶粒の流れが維持される。

穴、面、および取り付け肩部を旋削加工する。これらが、歯を切削し、寸法を測定する際の基準点となる。

図面に示されたピッチコーンと取り付け距離に合わせて、グリーソン社製の切削機で螺旋状の歯を切削する。

指定された浸炭深さと芯部硬度まで、浸炭、焼入れ、焼き戻しを行う。

焼き入れ後に内径と位置決め径を研磨することで、歯車が基準面に対して正確に回転するようにする。

キー溝、ねじ山、および穴あけ加工部分は、図面に基づいて機械加工されています。

2つの部品は研磨剤を用いて研磨され、接触面が形成され、バックラッシュが設定される。

梱包時に重ね合わせたペアが外れないように、識別番号とヒート番号をマークしてください。

洗浄、防錆処理を施し、内箱、段ボール箱、木箱に梱包します。
ルートによって適用される検査項目が決まります。すべてのセットはギアの中心で測定され、ペアが噛み合っています。結果は内部で保管されるのではなく、商品とともに提供されます。

図面と照らし合わせて、穴径、面径、および取付距離を確認してください。寸法レポート

原料棒の化学的性質および機械的性質。材料証明書

焼入れ・焼き戻し後の表面硬度。熱処理レポート

歯の病変の深さと微細構造。熱処理レポート

ラッピング後の側面粗さが騒音の原因となる。粗度報告

歯車測定センターにおける歯の精度と振れ。精度レポート

組み立てられたペアの接触パターンとバックラッシュ。メッシュレポート
スパイラルベベルギアは、高速でのスムーズな直角伝達のために選ばれています。ベロン社はこれらの産業向けにギアを供給しています。
 自動車
 工事
 農業
 鉱業
スパイラルベベルギアは軸が交差する。ハイポイドギアはオフセットがあるため、ピニオン軸がホイール軸と交わらず、より低いドライブラインとより大きなピニオンを使用できる。
ハイポイド歯の接触は、2つの部材の嵌合状態によって決まるため、ラッピング加工によって図面で指定されたオフセットの下で接触が生じる。
満足のいく結果が得られることは稀である。接触パターンはペアごとに異なり、ハイポイド形状は単純な螺旋状のセットよりも許容範囲が狭い。
オフセット、比率、歯数、取り付け距離、材質と熱処理、さらに駆動装置が受ける負荷。
図面または摩耗した部品を、取り付け距離と使用条件とともに送付してください。そうすることで、機械が実際に必要とする仕様と照らし合わせて、経路、材質、精度を確認できます。