


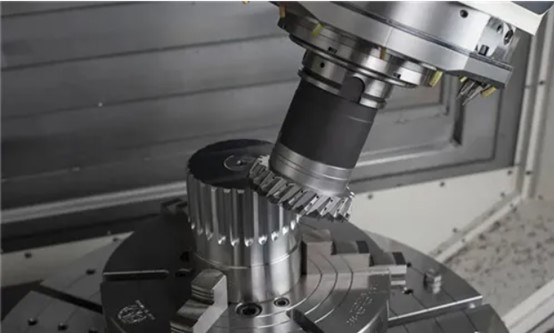
歯車加工プロセス、切削パラメータ、および工具要件。歯車が硬すぎて回転できない場合、加工効率を改善する必要があります。
歯車は自動車産業における主要な基本伝達要素です。通常、自動車には18~30枚の歯があります。歯車の品質は、自動車の騒音、安定性、耐用年数に直接影響します。歯車加工工作機械は複雑な工作機械システムであり、自動車産業における重要な設備です。米国、ドイツ、日本といった世界の自動車製造大国は、歯車加工工作機械の製造大国でもあります。統計によると、中国の自動車用歯車の80%以上は国内の歯車製造設備で加工されています。同時に、自動車産業は歯車加工工作機械の60%以上を消費しており、自動車産業は今後も工作機械消費の主力であり続けるでしょう。
歯車加工技術
1. 鋳造とブランク製作
熱間鍛造は、自動車用ギア部品の鋳造において依然として広く用いられているブランク鋳造法である。近年、クロスウェッジ圧延技術がシャフト加工において広く普及している。この技術は、複雑な形状のドアシャフト用ビレットの製造に特に適している。高精度で後加工代が小さく、生産効率も高いという特長を持つ。
2. 正規化
この工程の目的は、後続の歯車切削に適した硬度を得るとともに、最終熱処理に適した微細構造を準備し、熱処理による変形を効果的に低減することです。使用される歯車鋼材は通常20CrMnTiです。作業員、設備、環境の影響が大きいため、ワークピースの冷却速度と冷却均一性を制御することは難しく、その結果、大きな硬度ばらつきと不均一な金属組織が生じ、金属切削と最終熱処理に直接影響し、大きな不規則な熱変形と制御不能な部品品質につながります。そのため、等温焼ならし工程が採用されています。実際、等温焼ならしは一般的な焼ならしの欠点を効果的に改善し、製品品質が安定して信頼できることが実証されています。
3. 回転
高精度歯車加工の位置決め要件を満たすため、歯車ブランクはすべてCNC旋盤で加工され、旋削工具の再研磨なしで機械的にクランプされます。穴径、端面、外径の加工は一度のクランプで同時に完了するため、内穴と端面の垂直性要件を満たすだけでなく、大量の歯車ブランクのサイズばらつきも小さく抑えられます。これにより、歯車ブランクの精度が向上し、後続の歯車の加工品質が確保されます。さらに、NC旋盤加工の高い効率性により、設備数を大幅に削減でき、経済性にも優れています。
4. ホブ盤加工と歯車成形
歯車加工には、従来型の歯車ホブ盤や歯車シェーパーが依然として広く用いられています。これらの機械は調整やメンテナンスが容易である一方、生産効率が低いという欠点があります。大量生産を行う場合は、複数の機械を同時に稼働させる必要があります。しかし、コーティング技術の発展により、研削後のホブやプランジャーの再コーティングが非常に容易になりました。コーティングされた工具の寿命は大幅に向上し、一般的に90%以上も延びます。これにより、工具交換回数や研削時間を効果的に削減でき、大きなメリットが得られます。
5. 髭剃り
ラジアルギヤシェービング技術は、その高い効率性と、設計された歯形や歯方向の変更要求を容易に実現できることから、自動車用ギアの量産において広く用いられています。当社は1995年にイタリア企業から技術革新のための専用ラジアルギヤシェービング機を購入して以来、この技術の応用において成熟しており、加工品質は安定かつ信頼性があります。
6. 熱処理
自動車用ギアは、良好な機械的特性を確保するために浸炭焼入れ処理が必要です。熱処理後にギア研削が不要となる製品には、安定した信頼性の高い熱処理装置が不可欠です。当社は、ドイツ・ロイド社製の連続浸炭焼入れ生産ラインを導入し、良好な熱処理結果を得ています。
7. 研削
主に熱処理された歯車の内穴、端面、軸の外径などの仕上げ加工に使用され、寸法精度を向上させ、幾何公差を低減します。
歯車加工では、位置決めとクランプにピッチ円治具を採用しており、これにより歯の加工精度と取り付け基準を効果的に確保し、満足のいく製品品質を得ることができます。
8. 仕上げ
これは、組み立て前にトランスミッションとドライブアクスルのギア部分の突起やバリをチェックして清掃し、組み立て後にそれらが原因で発生するノイズや異常ノイズを排除するためのものです。 シングルペアの噛み合いで音を聞くか、総合テスターで噛み合い偏差を観察します。 製造会社が製造するトランスミッションハウジング部品には、クラッチハウジング、トランスミッションハウジング、ディファレンシャルハウジングが含まれます。 クラッチハウジングとトランスミッションハウジングは、荷重を受ける部品であり、一般的に特殊ダイカストによってダイカストアルミニウム合金で作られています。 形状は不規則で複雑です。 一般的なプロセスフローは、接合面のフライス加工 → 加工穴と接続穴の機械加工 → ベアリング穴の粗穴あけ → ベアリング穴と位置決めピン穴の精密穴あけ → 洗浄 → 漏れテストと検出です。
歯車切削工具のパラメータと要件
歯車は浸炭焼入れ後に大きく変形します。特に大型歯車の場合、浸炭焼入れ後の外円と内穴の寸法変形は一般的に非常に大きくなります。しかし、浸炭焼入れされた歯車の外円を旋削するための適切な工具はこれまで存在しませんでした。「Valin superhard」が開発した焼入れ鋼の強力間欠旋削用工具bn-h20は、浸炭焼入れされた歯車の外円内穴と端面の変形を修正し、適切な間欠切削工具を発見しました。これにより、超硬工具による間欠切削の分野で世界的なブレークスルーを達成しました。
歯車の浸炭焼入れ変形: 歯車の浸炭焼入れ変形は、主に加工中に発生する残留応力、熱処理中に発生する熱応力と構造応力、および工作物の自重変形の複合作用によって引き起こされます。特に、大型の歯車リングと歯車の場合、大型の歯車リングは、その大きな弾性率、深い浸炭層、長い浸炭時間、および自重のために、浸炭焼入れ後に変形が増加します。大型歯車軸の変形法則: 歯先円の外径は明らかに収縮傾向を示しますが、歯車軸の歯幅方向では、中央が縮小し、両端がわずかに拡大します。歯車リングの変形法則: 浸炭焼入れ後、大型歯車リングの外径は膨張します。歯幅が異なる場合、歯幅方向は円錐形または胴部になります。
浸炭焼入れ後の歯車旋削:歯車リングの浸炭焼入れによる変形は、ある程度制御・低減できますが、完全に回避することはできません。浸炭焼入れ後の変形補正については、以下では、浸炭焼入れ後の旋削工具および切削工具の実現可能性について簡単に説明します。
浸炭焼入れ後の外円、内穴、端面の旋削:旋削は、浸炭焼入れされたリングギアの外円と内穴の変形を修正する最も簡単な方法です。従来、海外の超硬工具を含むどの工具でも、焼入れされたギアの外円の強い断続切削の問題を解決できませんでした。Valin superhard が工具の研究開発を依頼され、「焼入れ鋼の断続切削は常に難しい問題であり、HRC60 程度の焼入れ鋼は言うまでもなく、変形許容値も大きい。焼入れ鋼を高速で旋削する場合、ワークピースに断続切削があると、工具は焼入れ鋼を切削する際に毎分 100 回以上の衝撃で加工を完了することになり、工具の耐衝撃性に大きな課題となる」と中国ナイフ協会の専門家は述べています。1 年間の繰り返しテストの後、Valin superhard は、強い断続切削を伴う焼入れ鋼の旋削用の超硬切削工具ブランドを発表しました。切削加工実験は、浸炭焼入れ処理を施した歯車の外輪に対して実施される。
浸炭焼入れ後の円筒歯車の旋削実験
浸炭焼入れ後、大型歯車(リングギア)は著しく変形した。リングギアの外周の変形は最大2mmに達し、焼入れ後の硬度はHRC60~65であった。当時、顧客は大型研削盤を見つけるのが困難であり、加工代も大きく、研削効率も低すぎた。最終的に、浸炭焼入れされた歯車は旋削加工された。
切断線速度:50~70m/分、切断深さ:1.5~2mm、切断距離:0.15~0.2mm/回転(粗さの要求に応じて調整)
焼入れされた歯車の外円を旋削加工する場合、加工は一度に完了します。従来輸入されていたセラミック工具は、変形を切削するために何度も加工する必要があり、さらに刃先の崩壊が深刻で、工具の使用コストが非常に高くなります。
工具のテスト結果:従来の輸入シリコンナイトライドセラミック工具よりも耐衝撃性が高く、切削深さを3倍に増やした場合の耐用年数はシリコンナイトライドセラミック工具の6倍です。切削効率は3倍に向上しました(以前は3回切削していましたが、現在は1回で完了します)。加工物の表面粗さもユーザーの要求を満たしています。最も価値のある点は、工具の最終的な破損形態が心配な刃先破損ではなく、通常の裏面摩耗であることです。この断続旋削焼入れ歯車外円実験は、業界の超硬工具は強力な断続旋削焼入れ鋼には使用できないという神話を打ち破りました。切削工具の学術界で大きなセンセーションを巻き起こしました。
焼入れ後の歯車の硬旋削内穴の表面仕上げ
オイル溝付き歯車内穴の間欠切削を例にとると、試作切削工具の寿命は8000メートル以上で、表面粗さはRa0.8以内です。研磨刃付きの超硬工具を使用した場合、焼入れ鋼の旋削表面粗さは約Ra0.4に達し、良好な工具寿命が得られます。
浸炭焼入れ後の歯車端面の機械加工
「研削の代わりに旋削加工を行う」という典型的な応用例として、立方晶窒化ホウ素ブレードは、熱処理後の歯車端面の硬旋削加工において広く用いられている。研削加工と比較して、硬旋削加工は作業効率を大幅に向上させる。
浸炭焼入れされた歯車の場合、切削工具に対する要求は非常に高い。まず、断続切削では、工具に高い硬度、耐衝撃性、靭性、耐摩耗性、表面粗さなどの特性が求められる。
概要:
浸炭焼入れ後の旋削加工や端面旋削加工には、一般的な溶接複合立方晶窒化ホウ素工具が広く普及しています。しかし、浸炭焼入れされた大型歯車リングの外円と内穴の寸法変形は、大きな変形を旋削加工で除去することが常に困難な課題となっています。Valin社製の超硬質BN-H20立方晶窒化ホウ素工具を用いた焼入れ鋼の間欠旋削加工は、工具業界における大きな進歩であり、歯車業界における「研削加工に代わる旋削加工」プロセスの普及に貢献するとともに、長年にわたり解決が困難であった焼入れ歯車円筒旋削工具の問題にも解決策を見出しました。また、歯車リングの製造サイクルを短縮し、生産コストを削減する上でも大きな意義があります。BN-H20シリーズカッターは、業界において強力な間欠旋削加工用焼入れ鋼工具の世界的モデルとして知られています。
投稿日時:2022年6月7日