簡単な説明:

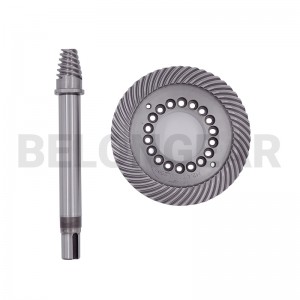
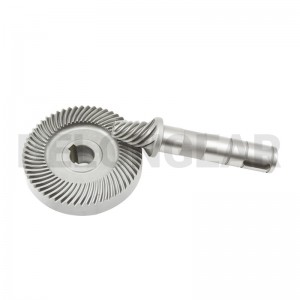
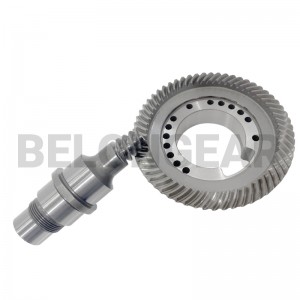
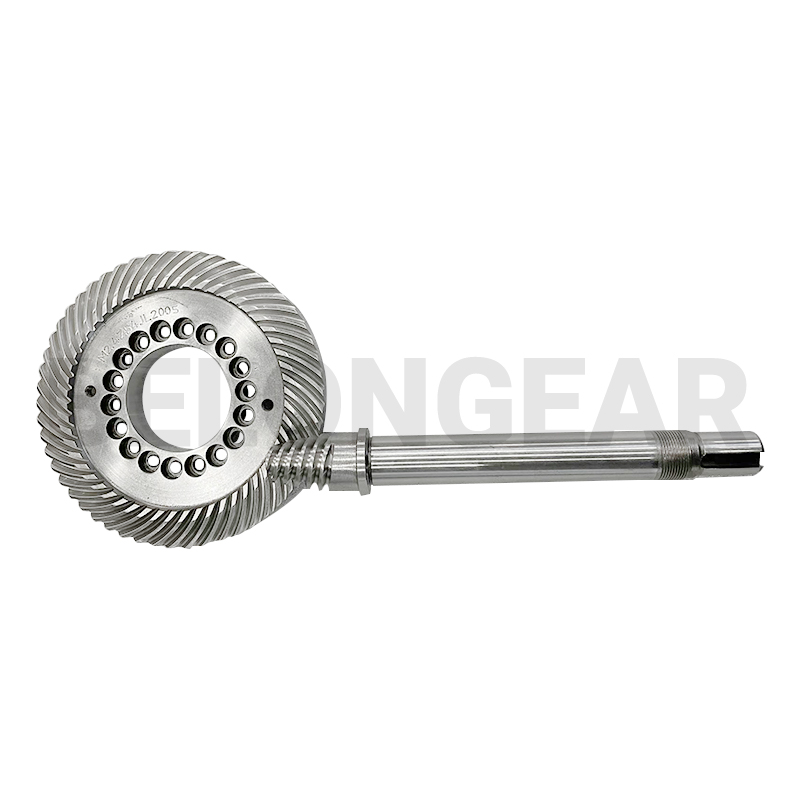
当社のハイポイドギアは、高性能アプリケーション向けに設計されており、優れた耐久性、精度、効率性を提供します。これらのギアは、自動車、スパイラルディファレンシャル、コーンクラッシャーに最適で、過酷な環境でもスムーズで信頼性の高い動作を保証します。ハイポイドギアは、比類のない精度と長い耐用年数を実現します。スパイラルベベル設計により、トルク伝達が強化され、ノイズが低減されるため、自動車のディファレンシャルや重機に適しています。プレミアムグレードの材料から作られ、高度な熱処理プロセスを経て製造されたこれらのギアは、摩耗、疲労、高負荷に対する優れた耐性を提供します。モジュールM0.5~M30は、お客様のご要望に応じてカスタマイズ可能です。材料は、合金鋼、ステンレス鋼、真鍮、銅などからカスタマイズ可能です。自動車用スパイラルギア、ハイポイドベベルギア用途:自動車修理システム用ギアボックス減速機 製品:ハイポイドベベルギア、精度等級DIN 6 材質:20CrMnTi、熱処理:HRC58-62、弾性率:M 10.8、歯数:9 25 カスタムギアもご用意しております


製品詳細

商品タグ

ハイポイドギヤの2つの加工方法

のハイポイドベベルギア1925年にグリーソンワークによって導入され、長年にわたって開発されてきました。現在、加工可能な国内設備は多数ありますが、比較的高い精度とハイエンドの加工は主に海外のグリーソンとエリコンの設備によって行われています。仕上げに関しては、歯車研削加工とラッピング加工の2つの主要なプロセスがありますが、歯車切削プロセスに対する要求は異なります。歯車研削プロセスでは、歯車切削プロセスには正面フライス加工の使用が推奨され、ラッピングプロセスには正面ホブ加工が推奨されます。

ハイポイドギアギア正面フライス加工で加工された歯車はテーパー歯であり、正面ホブ加工で加工された歯車は等高歯、すなわち大小端面の歯の高さが同じである。

一般的な加工工程は、予熱後に粗加工を行い、熱処理後に仕上げ加工を行うというものです。フェースホブ加工の場合は、加熱後にラップ加工と合わせ加工が必要です。一般的に、一緒に研削された歯車は、後で組み立てる際にも合わせ加工を行う必要があります。ただし、理論的には、歯車研削技術を用いた歯車は合わせ加工なしでも使用できます。しかし、実際の運用においては、組み立て誤差やシステム変形の影響を考慮すると、合わせ加工方式が依然として用いられます。

製造工場

中国は、ハイポイドギア用の米国UMAC技術を最初に輸入した国である。

ベベルギアワークショップのドア11
ハイポイド螺旋歯車の熱処理
ハイポイドスパイラルギア製造工場
ハイポイド螺旋歯車の加工

製造工程

原材料

原材料

粗切り

粗切り

旋回

旋回

焼き入れと焼き戻し

焼き入れと焼き戻し

歯車フライス加工

歯車フライス加工

熱処理

熱処理

歯車の研削

歯車研削

テスト

テスト

検査

寸法とギアの検査

報告書

弊社では、寸法報告書、材料証明書、熱処理報告書、精度報告書、その他お客様が必要とする品質ファイルなど、出荷前に完全な品質報告書をお客様に提供いたします。

描画

描画

寸法レポート

寸法レポート

熱処理レポート

熱処理レポート

精度レポート

精度レポート

材料レポート

材料レポート

欠陥検出レポート

欠陥検出レポート

パッケージ

内側

内装パッケージ

内側(2)

内装パッケージ

カートン

カートン

木製パッケージ

木製パッケージ

私たちのビデオショー

ハイポイドギア

Kmシリーズ ハイポイドギア(ハイポイドギアボックス用)

産業用ロボットアームのハイポイドベベルギア

ハイポイドベベルギアのフライス加工および嵌合試験

マウンテンバイクで使用されるハイポイドギアセット


  • 前の:
  • 次:

  • ここにメッセージを書いて送信してください